Dab tsi yog qhov yuav tsum tau ua rau cov cuab yeej txiav thiab cov cuab yeej tuav hauv kev kub ceev milling?
Kev kub ceev txiav (HSM) yog ib qho tseem ceeb siv tshuab dav siv nyob rau hauv niaj hnub milling tshuab. Los ntawm kev siv HSM milling tshuab, tsis tsuas yog tuaj yeem ua ntau yam khoom muag thiab tawv, tab sis kuj ua tau zoo heev workpiece raug. Kab lus no qhia txog qhov yuav tsum tau ua ntawm HSM rau cov cuab yeej txiav thiab cov cuab yeej tuav.
1, HSM cov cai rau kev txiav cov cuab yeej
1. Geometric duab
Cov cuab yeej vibration ncaj qha cuam tshuam rau qhov zoo ntawm qhov chaw tau txais thaum lub sijhawm machining. Yog li ntawd, nws yog ib qho tseem ceeb heev uas yuav tsum tswj kom muaj kev sib tsoo ntawm lub cuab yeej thaum lub sij hawm HSM precision machining kom tsis txhob ua rau lub cuab yeej vibration.
Kev cuam tshuam ntawm cov yam ntxwv geometric uas nyob ib sab ntawm cov cuab yeej txiav ntawm txiav quab yuam:
1) Zoo concentricity yog conducive rau uniform tis ntawm load ntawm txiav ntug;
2) Kev sib tshooj loj dua ntawm cov npoo txiav yog qhov zoo rau kom tau txais cov yam ntxwv ntawm kev txiav quab yuam (lub kaum sab xis loj dua thiab cov grooves);
3) Kev txiav luv luv yog qhov muaj txiaj ntsig zoo rau kev ua kom zoo dua qub (kwv yees rau phab ntsa ntawm lub tshuab cuab yeej, txoj kab uas hla ntawm cov ncej yog txo me ntsis);
4) Lub xeev ntu ntu ntawm cov tub ntxhais yog qhov zoo tshaj plaws, thiab qhov kev ntxhov siab ntawm qhov zawj yog qhov tsawg tshaj plaws.
HSM tuaj yeem siv los ua cov ntaub ntawv muaj zog, uas txhais tau hais tias qhov kev tiv thaiv rau deformation nce nrog qhov nce ntawm hardness ntawm cov khoom yuav tsum tau ua. Kev nce hauv kev thauj khoom ntawm ntug txiav yuav tsum muaj kev ruaj khov ntawm cov duab geometric ntawm cov ntug txiav. Txawm li cas los xij, nyob rau hauv high-ceev txiav tej yam kev mob, kev sib txhuam ntau dua kub yuav raug generated nyob rau hauv qhov chaw dawb ntawm lub workpiece nto, uas txhais tau hais tias lub clearance lub kaum sab xis ntawm lub cuab tam yuav tsum tau txo. Yog li ntawd, nce kev ruaj ntseg ntawm kev txiav ntug tsuas yog ua tiav los ntawm kev txo qis txoj kab nqes. Nyob rau hauv rooj plaub uas cov khoom siv tawv heev thiab cov khoom siv yog nkig, nws yuav ua rau cov ces kaum tsis zoo.
Lub vojvoog zoo sib xws yog hauv av ntawm qhov kawg ntawm txoj kab txiav kom tsis txhob ncav cuag lub xeev kub liab lossis hauv zos tawg ntawm qhov txiav ntug thaum dheev rhuab.
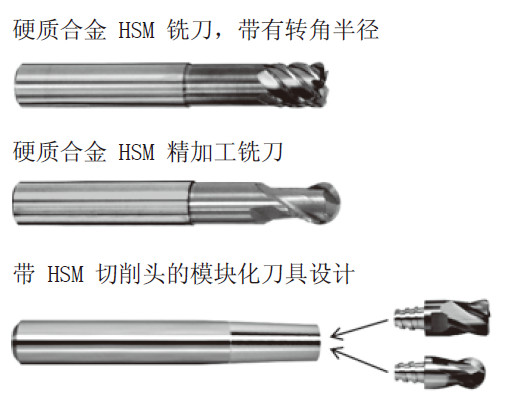
Yog hais tias siab precision yog yuav tsum tau rau cov duab ntawm lub workpiece yuav tsum tau ua, lub spherical vojvoog ntawm precision machining cuab tam siv muaj ib tug ncaj qha cuam tshuam rau cov duab raug ntawm lub workpiece yuav tsum tau ua. Yog li ntawd, raws li ib qho kev mob tshwm sim, nws yog ib qho tseem ceeb heev uas yuav tsum tau siv cov cuab yeej nrog lub vojvoog nruj heev (hauv qhov micrometer ntau) hauv cov txheej txheem machining ntawm cov khoom precision heev.
2. Cov khoom siv thiab cov txheej txheem
Cov cuab yeej siv yuav tsum nyuaj dua li cov khoom siv yuav tsum tau ua. Qhov sib txawv hardness ntau dua ntawm cov khoom siv ua haujlwm thiab cov cuab yeej siv, cov cuab yeej siv me dua, thiab lub cuab yeej siv lub neej ntev dua. Vim tias qhov kub hauv zos yog siab heev, nws tseem yuav tsum tau ua kom ntseeg tau tias cov khoom siv muaj cov khoom antioxidant.
Qhov loj thermal load fluctuations thiab qhov yuav tsum tau rau oxidation tsis kam ntawm cov cuab yeej cuab tam thaum kawg yuav tsum tau txheej ntawm zoo grained tungsten carbide cuab yeej lub cev.
Cov txheej txheem txheej txheem uas tau sim thiab sim, xws li TiN, TiCN, thiab TiAlCN, tau mus txog lawv qhov kev txwv sai hauv HSM. Yog li ntawd, cov txheej txheem ntau txheej txheej tau tsim, uas yog ua los ntawm high aluminium nitride thiab ua ke nrog lwm cov khoom xws li yttrium, vanadium, lossis tantalum. Los ntawm kev siv nano txheej txheej, CBN, thiab PKD, kev ua tau zoo dua tuaj yeem ua tiav.
2, HSM cov cai rau cov tuav cov cuab yeej
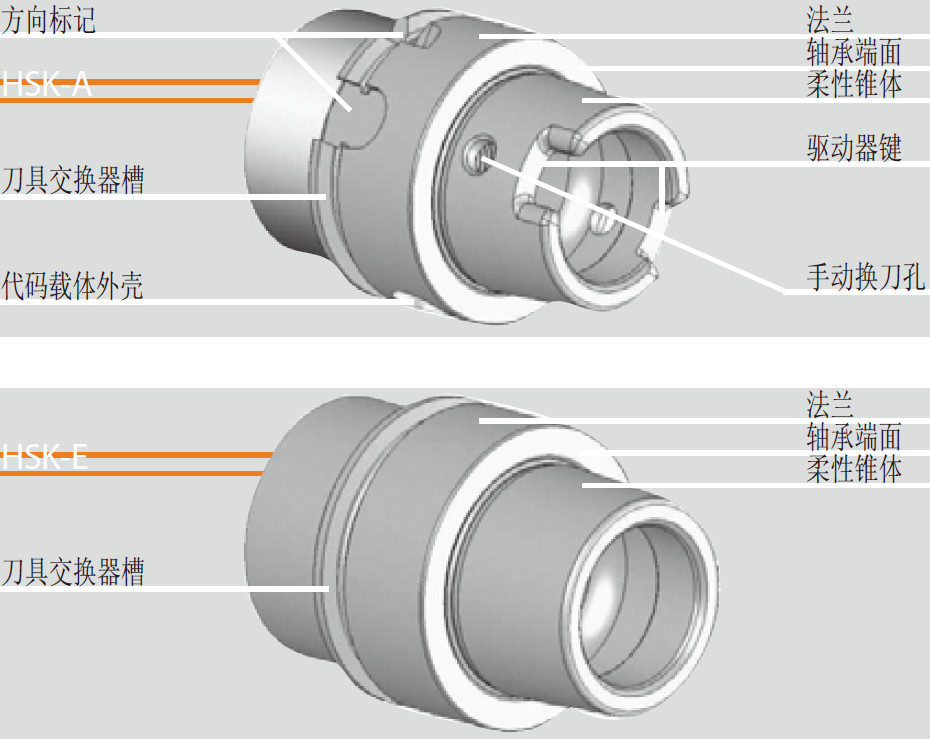
Vim lub siab spindle ceev yuav tsum tau nyob rau hauv HSM machining, nws yog qhov zoo tshaj plaws los siv HSK-A thiab HSK-E cov cuab yeej tuav. Vim lub installation ntawm rab riam flange rau ntawm lub taub hau spindle, tus tuav riam muaj qhov tseeb txhua yam kev txhawb nqa hauv Z kev taw qhia, yog li nws yuav tsis raug rub mus rau hauv qhov ntxaiv vim muaj zog centrifugal ntau dua.
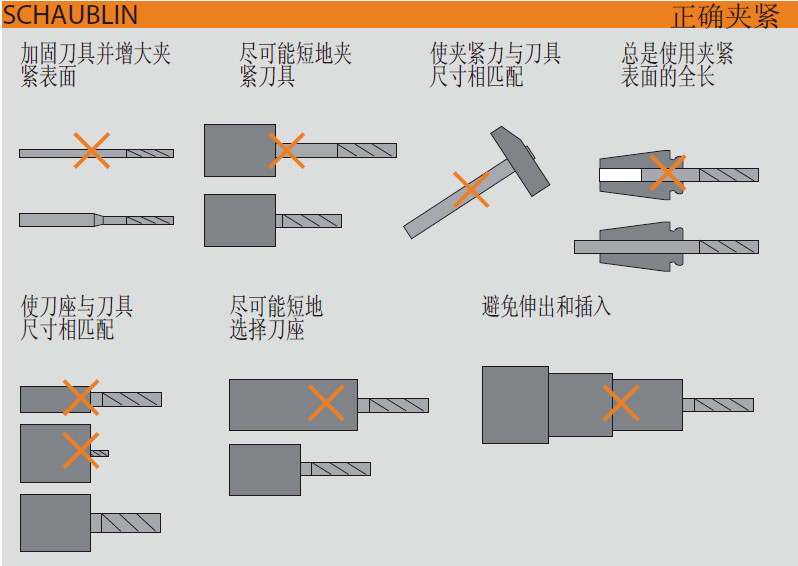
Qhov yuam kev tseem ceeb tuaj yeem tshwm sim thaum lub sijhawm npaj ntawm kev ua haujlwm, ua rau nws tsis tuaj yeem ua tiav kev vibrations me me thiab kev tswj cov txheej txheem kev nyab xeeb. Yuav kom ua tiav HSM machining ruaj khov, nws yog ib qho tseem ceeb kom sib npaug ntawm cov cuab yeej thiab cov cuab yeej tuav cov cuab yeej raws li qhov yuav tsum tau ua thiab xyuas lawv cov coaxiality. Nws kuj tseem yuav tsum tau xav txog qhov kev sib hloov ceev uas cuam tshuam nrog qhov tsis sib xws.
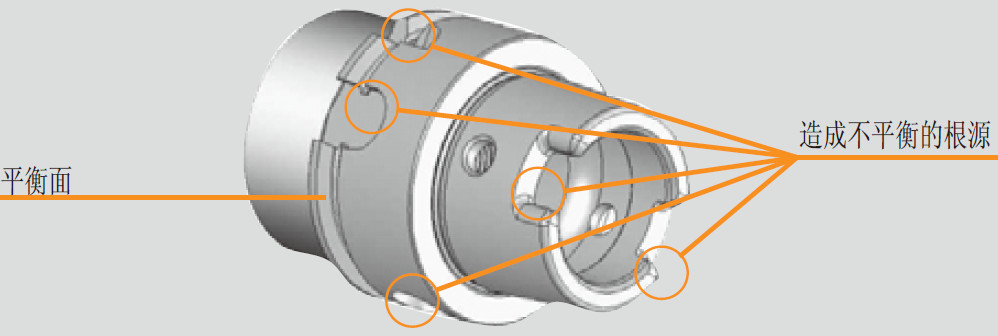
Unbalanced lossis non concentric rotating tool systems yuav ua rau:
1) Tsis zoo deg zoo heev
2) Cov cuab yeej siv tsawg heev
3) Kev ua haujlwm tsis zoo thiab kev nyab xeeb
4) Kev puas tsuaj rau milling spindle
Qhov tsis txaus ntseeg thiab kev sib txawv ntawm qhov zoo tshaj plaws concentricity tshwm sim los ntawm kev hloov pauv sai sai thaum lub sijhawm ua haujlwm tau qhia meej hauv daim duab schematic hauv qab no:
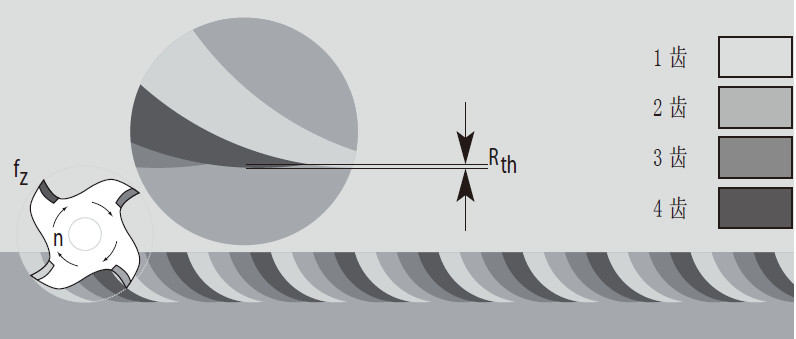
Tsis muaj qhov sib txawv piv rau qhov zoo meej concentricity: me me theoretical roughness
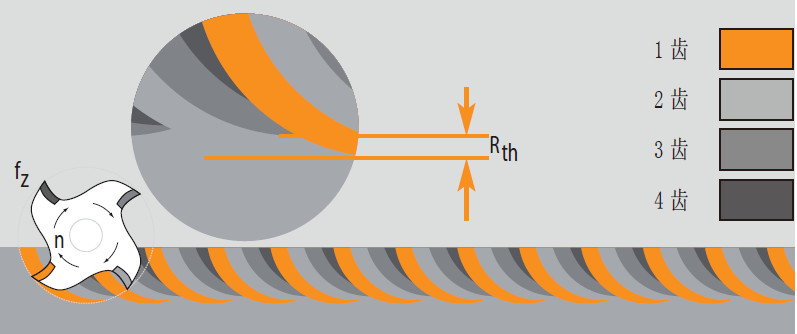
Deviation los ntawm zoo meej concentricity: loj theoretical roughness
Qhov sib npaug loj muaj qhov cuam tshuam loj rau kev ua haujlwm zoo ntawm tag nrho cov kev sib hloov.
Qhov tsis sib npaug yog sib npaug rau qhov khoom eccentric tig. Cov khoom eccentric no tuaj yeem ua rau lub zog centrifugal, uas nce nrog tus nqi square ntawm kev sib hloov ceev. Qhov no txhais tau hais tias lub zog centrifugal tshwm sim los ntawm tib qhov tsis sib xws ntawm lub spindle nrog qhov ceev ntawm 42000 rpm yog 441 npaug ntawm lub spindle nrog qhov ceev ntawm 2000 rpm (212=441). Yog li ntawd, qhov tsis sib xws ntawm cov cuab yeej tuav cov cuab yeej hauv high-speed machining muaj qhov cuam tshuam tshwj xeeb.
Los ntawm kev siv cov cuab yeej clamping tshuab hauv HSM, koj tuaj yeem siv lub cuab yeej nrog cov khoom hauv qab no:
Chuck
Txo kev sib koom tes
Nws tsis pom zoo kom siv lwm lub tshuab xws li Weldon connectors vim lawv muaj qhov tsis xws luag hauv HSM ua.
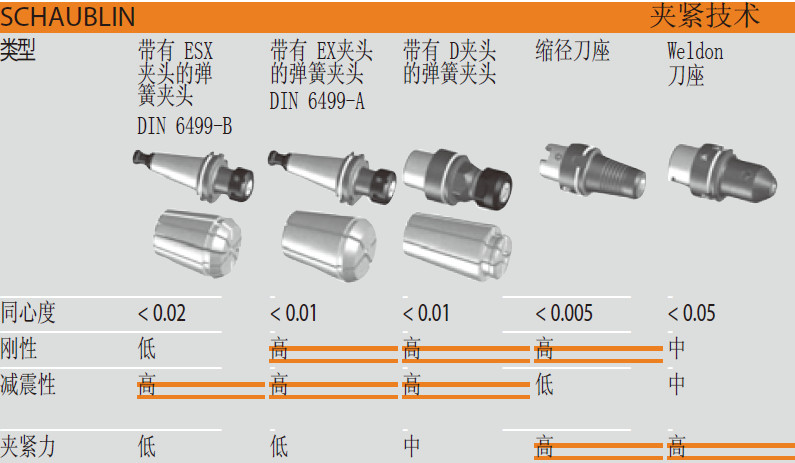
Vim qhov zoo tshaj plaws damping yam ntxwv ntawm cov cuab yeej tuav nrog lub chuck, nws tuaj yeem ua tau zoo rau cov txheej txheem machining ntxhib. Yog li ntawd, ua ke nrog txo txoj kab uas hla sib koom ua ke, nws tuaj yeem ua tau zoo heev rigidity thiab repeatability raug. Qhov no yog qhov tseem ceeb heev kom tau txais qhov zoo meej workpiece nto. Kev siv cov pob qij txha txo qis tso cai rau koj kom ua tiav qhov sib txawv ntawm qhov sib txawv (kev sib txawv tsawg dua 0.003 hli) thiab qhov tseem ceeb ntawm kev sib kis.
Tus qauv tsim ntawm ntau yam txo txoj kab uas hla cov cuab yeej tuav: kev sib kis ntawm torque nyob ntawm tus qauv tsim ntawm cov cuab yeej clamping; Cov qauv tsim yuav txawv heev.