


【Kev Paub Txog Kev Txawj Ntse】 Cov ntsiab lus ntawm cov txheej txheem ntau rau kev ua haujlwm sab hauv lub qhov
Muaj ntau txoj hauv kev rau kev ua cov txheej txheem sab hauv, xws li drilling, reaming, tho txawv, sib tsoo, rub, sib tsoo, honing, thiab dov.
1, Drilling
Drilling qhov nyob rau hauv cov khoom ntawm ib tug workpiece siv ib tug xyaum me ntsis yog hu ua drilling. Drilling belongs rau ntxhib machining, nrog rau qhov ua tau raws qhov ntev ntawm qhov siab ntawm IT13 ~ IT11 thiab nto roughness qhov tseem ceeb ntawm Ra50 ~ 12.5 μ M. Cov txheej txheem drilling muaj cov yam ntxwv hauv qab no:
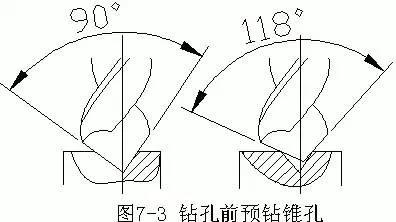
1. Lub laum me ntsis yog qhov sib txawv. Thaum drilling ntawm lub tshuab drilling, nws yog ib qho yooj yim ua rau lub axis ntawm lub qhov hloov thiab tsis ncaj, tab sis lub aperture tsis hloov loj; Thaum drilling ntawm lub tshuab dhos, nws yooj yim los ua kom muaj kev hloov pauv ntawm lub aperture, tab sis lub axis ntawm lub qhov tseem ncaj. Yog li ntawd, ua ntej drilling, lub ntsej muag kawg yuav tsum tau machined ua ntej, thiab lub khob hliav qab lub qhov yuav tsum tau pre drilled nrog ib tug laum ntsis los yog nruab nrab laum rau nruab nrab ntawm lub laum ntsis. Thaum drilling qhov me me thiab tob, txhawm rau kom tsis txhob muaj qhov sib txawv thiab qhov tsis sib xws ntawm lub qhov axis, txoj kev ua haujlwm sib hloov yuav tsum tau siv ntau li ntau tau rau drilling.
2. Lub aperture tau yooj yim nthuav. Tsis sib npaug radial rog ntawm ob qhov txiav ntawm lub laum me ntsis thaum lub sij hawm drilling yuav ua rau lub aperture nthuav; Kev sib txawv ntawm kev txiav thaum lub sijhawm drilling ntawm lub tshuab dhos kab rov tav kuj yog qhov laj thawj tseem ceeb rau qhov loj ntawm lub qhov taub; Tsis tas li ntawd, radial runout ntawm lub laum me ntsis kuj yog ib qho ua rau aperture o.
3. Qhov zoo ntawm lub qhov yog tsis zoo. Cov chips drilling yog qhov dav thiab raug yuam kom yob mus rau hauv ib lub voj voog hauv lub qhov. Thaum lawv ntws tawm, lawv rub tawm ntawm lub qhov phab ntsa thiab khawb lub tshuab ua haujlwm.
4. Thaum lub sij hawm drilling, muaj lub zog axial loj. Qhov no feem ntau yog tshwm sim los ntawm lateral ntug ntawm lub laum ntsis. Yog li ntawd, thaum lub drilling txoj kab uas hla d yog ntau tshaj 30mm, drilling feem ntau yog ua nyob rau hauv ob theem. Laum tawm (0.5-0.7) d thawj zaug, thiab xyaum mus rau qhov xav tau aperture rau zaum ob. Vim lub fact tias tus ntoo khaub lig hniav tsis koom nyob rau hauv txiav rau lub thib ob lub sij hawm, ib tug loj pub tus nqi yuav siv tau los txhim kho lub nto zoo thiab productivity ntawm lub qhov.
2, nthuav qhov
Expanding ib lub qhov yog cov txheej txheem ntawm kev ua ntxiv qhov twb drilled qhov siv ib tug expanding laum los nthuav lub aperture, txhim kho qhov tseeb, thiab txo cov nto roughness qhov tseem ceeb. Qhov siab kam rau ua theem uas tuaj yeem ua tiav los ntawm kev nthuav dav lub qhov yog IT11 ~ IT10, thiab qhov roughness tus nqi yog Ra12.5 ~ 6.3 μ m. Ib tug semi precision machining txoj kev rau lub qhov, feem ntau siv raws li ib tug ua ntej machining ua ntej reaming, thiab kuj yuav siv tau raws li qhov kawg machining ntawm qhov nrog tsawg raug.
Txoj kev drilling yog pom nyob rau hauv daim duab 7-4, thiab qhov nyiaj pub rau drilling (Dd) tuaj yeem pom hauv lub rooj. Daim ntawv ntawm reaming laum nws txawv nrog txoj kab uas hla. Txoj kab uas hla yog Φ 10 ~ Φ 32 yog tapered shank reamer, raws li qhia hauv daim duab 7-5a. txoj kab uas hla Φ 25 ~ Φ 80 yog lub tes tsho hom reamer, raws li qhia hauv daim duab 7-5b.

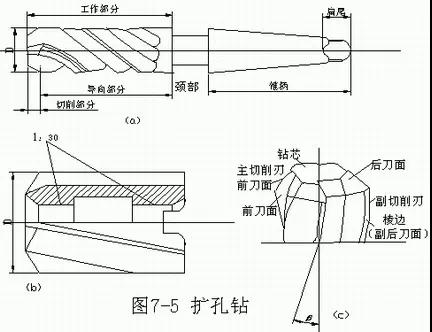
Cov qauv ntawm cov reamer muaj cov yam ntxwv hauv qab no piv nrog Fried Dough Twists xyaum:
1. Zoo rigidity. Vim tias qhov me me rov qab txiav cov nyiaj thiab cov chips tsawg dua, cov nti tuav qhov zawj ntawm cov laum reaming yog qhov ntiav thiab nqaim, thiab txoj kab uas hla ntawm cov tub ntxhais laum loj dua, uas ua rau cov rigidity ntawm kev ua hauj lwm ntawm cov laum reaming.
2. Kev taw qhia zoo. Lub laum reaming muaj 3-4 cov hniav, thiab tus naj npawb ntawm cov npoo nyob ib ncig ntawm lub cuab yeej nce, uas ua rau muaj kev txhim kho kev taw qhia.
3. Cov txheej txheem nti yog qhov zoo. Nthuav laum yam tsis muaj hla kev txiav ntug rau kev txiav, txiav yog lub teeb thiab nrawm, thiab tuaj yeem siv cov khoom noj loj dua, ua rau muaj txiaj ntsig ntau dua; Tsis tas li ntawd, vim qhov me me ntawm cov chips, cov nti tshem tawm yog du thiab nws tsis yooj yim rau khawb cov txheej txheem nto.
Yog li ntawd, piv nrog drilling, nthuav qhov muaj ntau dua machining raug, qis nto roughness qhov tseem ceeb, thiab muaj peev xwm rau qee qhov kho qhov axis yuam kev ntawm drilling. Tsis tas li ntawd, cov cuab yeej siv tshuab tsim nyog rau kev nthuav dav yog tib yam li cov qhov drilling.
3, Reaming qhov
Reaming yog ib tug precision machining txoj kev rau qhov raws li semi precision machining (reaming los yog semi precision tho txawv). Qhov ntsuas qhov ntev ntawm lub qhov pob khawm tuaj yeem ncav cuag IT9 ~ IT6, thiab tus nqi ntawm qhov roughness tuaj yeem ncav cuag Ra3.2 ~ 0.2 μ M.
Muaj ob txoj hauv kev rau pob khawm lub qhov: organic pob khawm thiab phau ntawv pob khawm.


Reamers feem ntau muab faib ua ob hom: tshuab reamers thiab tes reamers. Raws li pom hauv daim duab 7-8.
Lub tshuab reamers tuaj yeem muab faib ua ob hom: cov uas muaj shank (ncaj shank nrog ib txoj kab uas hla ntawm 1-20mm thiab tapered shank nrog ib txoj kab uas hla ntawm 10-32mm, raws li qhia nyob rau hauv daim duab 7-8a , b, thiab c) thiab cov uas muaj lub tes tsho (inch ntawm 25-80mm, raws li qhia hauv daim duab 7-8f). Tes reamers tuaj yeem muab faib ua ob hom: ib qho (raws li qhia hauv daim duab 7-8d) thiab kho tau (raws li pom hauv daim duab 7-8e). Reaming tuaj yeem siv tsis tau tsuas yog ua cov cylindrical qhov, tab sis kuj ua cov qhov conical nrog taper reamers (raws li qhia hauv daim duab 7-8g, h).
1. Hinging txoj kev
Cov npoo ntawm reaming yog tsawg heev. Yog tias cov npoo loj dhau lawm, qhov txiav qhov kub yuav siab, uas yuav ua rau txoj kab uas hla ntawm cov reamer nthuav dav, ua rau muaj kev nce hauv cov chips thiab khawb qhov ntawm lub qhov; Yog tias cov npoo me me dhau lawm, nws yuav ua rau cov cim riam ntawm lub qhov qub thiab cuam tshuam rau qhov roughness. Lub pob khawm dav dav dav dav yog {{0}}.15 ~ 0.25mm, thiab qhov nyiaj zoo pob khawm yog 0.05 ~ 0.15mm. Hinging yuav tsum siv qhov kev txiav qis qis kom tsis txhob muaj cov nti txuam thiab kev co. Feem ntau, pob khawm ntxhib f=4-10m/min thiab pob khawm zoo f=1 5-5m/min. Tus nqi pub ntawm lub tshuab pob khawm tuaj yeem yog 3-4 lub sijhawm siab dua li qhov drilling, feem ntau yog li ntawm 0.5 txog 1.5mm / r. Txhawm rau kom tshem tawm cov cua sov, tshem tawm cov chips, txo kev sib txhuam, txo qis kev co, thiab txo qhov roughness qhov tseem ceeb, cov kua txiav tsim nyog yuav tsum tau xaiv thaum lub sij hawm reaming. Emulsion feem ntau yog siv rau reaming steel qhov chaw, thaum kerosene yuav siv tau rau reaming cam khwb cia hlau qhov chaw.
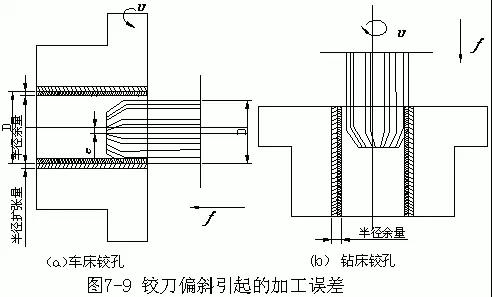
Raws li pom nyob rau hauv daim duab 7-9a, thaum reaming qhov ntawm lub tshuab dhos, yog hais tias lub axis ntawm lub reamer ntsia nyob rau hauv lub tailstock tes tsho deviates los ntawm kev sib hloov axis ntawm lub workpiece, nws yuav ua rau lub aperture nthuav. Raws li pom nyob rau hauv daim duab 7-9b, thaum reaming qhov ntawm lub tshuab drilling, yog hais tias lub axis ntawm lub reamer deviates los ntawm lub axis ntawm lub qub qhov, nws kuj yuav ua rau cov duab tsis zoo nyob rau hauv lub qhov.
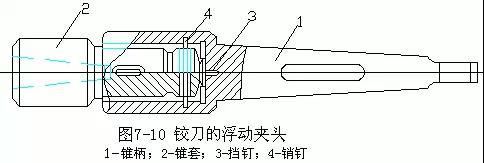
Tshuab reamers thiab tshuab cuab yeej feem ntau yog siv rau kev sib txuas ntab los tiv thaiv lub qhov loj lossis cov duab tsis zoo thaum lub sij hawm reaming. Lub floating chuck siv rau kev sib txuas ntab ntawm lub reamer thiab lub tshuab twj spindle yog qhia hauv daim duab 7-10. Lub khob hliav qab tuav 1 ntawm lub ntab chuck yog ntsia rau hauv lub khob lub qhov ntawm lub tshuab cuab yeej, lub khob hliav qab tuav yog ntsia rau hauv lub khob hliav qab lub tes tsho 2, tus pin pin 3 yog siv los tiv thaiv axial quab yuam, thiab tus pin 4 tuaj yeem xa cov torque. Vim qhov sib txawv loj ntawm tus Tsov tus tw ntawm lub tes tsho 2 thiab lub qhov loj, nrog rau ntawm tus pin 4 thiab lub qhov me me, lub reamer nyob hauv lub xeev ntab.
2. Cov txheej txheem cov yam ntxwv ntawm pob khawm txiav
(1) Qhov tseeb thiab qhov roughness ntawm reaming feem ntau yog nyob ntawm qhov tseeb ntawm lub tshuab cuab yeej, tab sis ntawm qhov tseeb ntawm lub reamer, txoj kev teeb tsa ntawm lub reamer, machining nyiaj, txiav nyiaj, thiab txiav cov dej. Piv txwv li, nyob rau hauv tib yam kev mob, qhov tseeb thiab nto roughness tau los ntawm qhov drilling qhov ntawm lub tshuab drilling thiab drilling qhov ntawm lub tshuab dhos yog qhov zoo ib yam.
(2) Reamer yog cov cuab yeej machining precision nrog txoj kab uas hla. Reaming qhov yog yooj yim dua los xyuas kom meej qhov loj me thiab cov duab zoo dua li qhov ua tau zoo ntawm qhov tho txawv, thiab muaj cov khoom tsim tau ntau dua, tshwj xeeb tshaj yog rau qhov me me thiab slender qhov. Txawm li cas los xij, vim qhov nyiaj tsawg ntawm pob khawm, cov reamer feem ntau yog qhov sib txuas ntawm cov ntab, yog li nws tsis tuaj yeem kho qhov axis sib txawv ntawm qhov qub. Qhov tseeb ntawm qhov chaw ntawm lub qhov nrog lwm qhov chaw yuav tsum tau ua kom ntseeg tau los ntawm cov txheej txheem yav dhau los lossis cov txheej txheem tom ntej.
(3) Lub adaptability ntawm reaming yog tsis zoo. Ib txoj kab uas hla reamer tsuas tuaj yeem ua cov qhov ntawm ib txoj kab uas hla thiab qhov siab kam rau siab. Yog hais tias qhov kam rau siab ntawm lub qhov taub yuav tsum tau nce, lub reamer yuav tsum yog hauv av. Lub aperture ntawm pob khawm feem ntau me dua Φ 80mm, feem ntau siv hauv Φ Hauv qab 40mm. Rau cov kauj ruam qhov thiab qhov muag qhov muag, cov txheej txheem ntawm reaming tsis zoo.
4, tho txawv thiab tig qhov
Kev tho txawv yog qhov ua tiav ntawm qhov uas tau raug drilled, cam khwb cia, lossis forged siv lub tshuab tho txawv. Yuav ua tau rau ntawm lub tshuab dhos, tshuab tho txawv, lossis tshuab milling. Kev tho txawv yog ib qho ntawm feem ntau siv qhov kev ua cov txheej txheem, uas tuaj yeem muab faib ua boring ntxhib, semi precision tho txawv, thiab precision tho txawv. Qhov ntsuas qhov ntev ntawm qhov ntxhib ntxhib yog IT13 ~ IT12, thiab tus nqi nto roughness yog Ra12.5 ~ 6.3 μ M; Qhov ntev kam rau ua theem ntawm semi precision tho txawv yog IT10 ~ IT9, thiab tus nqi nto roughness yog Ra6.3 ~ 3.2 μ M; Qhov ntsuas qhov ntev rau qhov kev tho txawv yog IT8 ~ IT7, thiab qhov roughness tus nqi yog Ra1.6 ~ 0.8 μ M.
1. Tshuab dhos qhov
Lub tshuab dhos lub qhov yog qhia hauv daim duab 7-11. Rau qhov tsis muaj qhov los yog lub kaum sab xis kauj ruam (Daim duab 7-11b), lub cuab yeej tig tuaj yeem ua ntej ua cov lus tsa suab ntev. Thaum txiav mus rau qhov kawg ntawm lub qhov, lub cuab yeej tig tuaj yeem hloov mus rau transverse feed motion ua ntej machining lub puab kawg lub ntsej muag. Qhov no tuaj yeem ua kom muaj kev sib txuas zoo ntawm sab hauv kawg lub ntsej muag thiab lub qhov phab ntsa. Tig lub qhov hauv qhov zawj (Daim duab 7-11d), ntxig lub cuab yeej tig rau hauv lub qhov, ua ntej ua cov khoom noj sab hauv, txiav mus rau qhov tob uas yuav tsum tau ua, thiab tom qab ntawd ua cov lus tsa suab ntev.
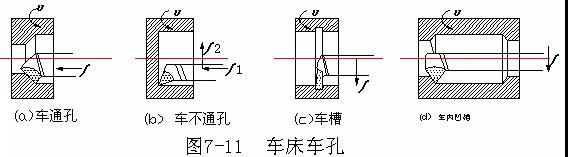
Lub qhov tig ntawm lub tshuab dhos yog kev sib hloov ntawm lub workpiece thiab txav ntawm lub cuab yeej tig. Qhov luaj li cas ntawm lub qhov tuaj yeem tswj tau los ntawm kev txiav qhov tob thiab tus lej ntawm kev hla ntawm lub cuab yeej tig, ua rau kev ua haujlwm yooj yim dua.
Lub tshuab dhos qhov feem ntau yog siv rau kev ua lub qhov hauv lub tes tsho disc thiab cov hlua me me.
2. Lub tshuab tho txawv lub qhov
Muaj peb txoj hauv kev tseem ceeb rau kev tho qhov ntawm lub tshuab tho txawv:
(1) Lub spindle ntawm lub tshuab tho txawv tsav lub cuab yeej bar thiab tho txawv cutter tig, thaum lub worktable tsav lub workpiece mus ua longitudinal feed motion, raws li qhia nyob rau hauv daim duab 7-12. Lub aperture ntawm txoj kev tho txawv no feem ntau tsawg dua li ntawm 120mm. Daim duab 7-12ib qho qhia tau hais tias lub cuab yeej txuas ntxiv raug ncua, uas yuav tsum tsis txhob ncua ntev dhau los kom tsis txhob muaj kev khoov ntau dhau. Nws feem ntau yog siv rau qhov tho qhov nrog qhov tob me me. Cov cuab yeej tuav tau pom hauv daim duab 7-12b ntev dua thiab yog siv los tho qhov coaxial qhov ntawm ob phab ntsa ntawm lub casing uas nyob deb. Txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhim kho lub cuab yeej, qhov kawg ntawm lub cuab yeej tuav tau txais kev txhawb nqa rau hauv lub tes tsho qhia lub rooj zaum ntawm sab nraub qaum ntawm lub tshuab tho txawv.

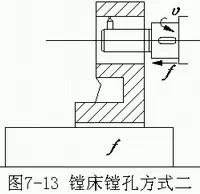
(2) Lub spindle ntawm lub tshuab tho txawv tsav lub cuab tam bar thiab tho txawv cutter tig thiab ua longitudinal feed motion, raws li qhia hauv daim duab 7-13. Txoj kev no ua rau kom qhov ntev ntawm lub spindle ncua kev kawm ntawv thiab tsis muaj zog nws rigidity, thiab feem ntau tsuas yog siv rau tho qhov qhov nrog luv luv.

(3) Lub tiaj tiaj tiaj tiaj ntawm lub tshuab tho txawv tsav lub tshuab tho txawv txav kom tig, thiab lub rooj ua haujlwm tsav lub tshuab ua haujlwm ua haujlwm ntev ntev.
Ob txoj kev tho txawv saum toj no yuav tsum tau hloov kho qhov ntev ntawm lub cuab yeej lub taub hau txuas ntxiv kom ntseeg tau tias qhov loj thiab qhov ntev ntawm lub aperture, raws li qhia hauv daim duab 7-14. Kev hloov kho, kev sim tho txawv, thiab kev ntsuas yuav tsum tau ua, thiab tsuas yog tom qab lub aperture tsim nyog tuaj yeem ua tiav kev tho txawv, uas yuav tsum muaj kev xav tau siab.
Lub tiaj tiaj tiaj tiaj ntawm lub tshuab tho txawv tau pom hauv daim duab 7-15 tuaj yeem txav mus los nrog lub thawv loj, thiab tseem tuaj yeem ua qhov kev sib hloov ntawm nws tus kheej. Cov cuab yeej radial tuav hauv nruab nrab tuaj yeem ua radial feed motion lossis nyob rau hauv txhua txoj haujlwm xav tau.


Raws li pom hauv daim duab 7-16a, siv lub cuab yeej radial los tso cov cuab yeej tho txawv hauv txoj haujlwm eccentric tuaj yeem tho qhov qhov loj. Φ Txoj kev tho txawv no feem ntau siv rau qhov loj dua 200mm, tab sis lub qhov yuav tsum tsis txhob ntev dhau. Daim duab 7-16b qhia qhov tho txawv ntawm qhov zawj sab hauv. Lub tiaj tus disc tsav lub cuab yeej tho txawv los tig, thiab lub cuab yeej radial tuav lub cuab yeej tho txawv los ua qhov kev txav mus tas li radial pub. Yog hais tias lub cuab yeej lub tswv yim txuas mus dhau qhov kawg ntawm lub cuab yeej, lub ntsej muag kawg ntawm lub qhov tuaj yeem dhuav.
Cov tshuab tho txawv tsuas yog siv rau kev tho txawv qhov kev txhawb nqa, sab hauv grooves, thiab kawg ntawm lub ntsej muag loj thiab nruab nrab-qhov loj me lossis lub thawv; Cov tshuab tho txawv kuj tuaj yeem siv rau drilling, nthuav dav, reaming, milling grooves, thiab milling tiaj tus.
3. Milling tshuab tho txawv
Cov qhov tho txawv ntawm lub tshuab milling kab rov tav yog ua tiav tib yam li qhia hauv daim duab 7-12a. Lub boring bar yog ntsia rau hauv spindle cone qhov ntawm kab rov tav milling tshuab rau rotational motion, thiab lub workpiece yog ntsia rau ntawm lub workbench rau lateral feed motion.
4. ntab tho txawv
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Qhov nrog qhov tob ntawm 80mm thiab siab precision yuav precision machined siv ib tug floating tho txawv cutter.
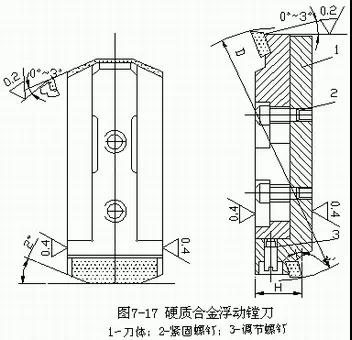
Qhov kho tau ntab tho txawv thaiv tau pom hauv daim duab 7-17. Thaum kho, loosen ob lub hau ntswj 2 thiab tig ntsia hlau 3 los kho qhov radial txoj hauj lwm ntawm cov cuab yeej thaiv 1 kom phim txoj kab uas hla thiab siab ntev ntawm lub qhov dhuav. Lub tshuab tho txawv txav tig lub workpiece ntawm lub tshuab dhos raws li qhia hauv daim duab 7-18. Thaum ua haujlwm, lub cuab yeej tuav tau ruaj khov rau ntawm lub cuab yeej square, thiab cov cuab yeej ntab ntab ntab yog ntsia rau hauv lub kaum sab xis ntawm lub cuab yeej. Nws cia li nruab nrab los ntawm kev ntsuas lub radial txiav quab yuam ntawm ob lub npoo, yog li tshem tawm qhov yuam kev aperture tshwm sim los ntawm kev teeb tsa yuam kev ntawm lub cuab yeej thaiv ntawm lub cuab yeej.
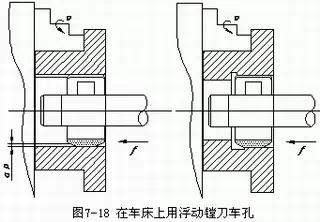
Floating tho txawv yog qhov tseem ceeb sib npaug rau reaming, nrog rau cov nyiaj siv ua haujlwm, ua tiav qhov tseeb qhov tseeb, thiab qhov chaw roughness qhov tseem ceeb zoo ib yam li reaming. Qhov zoo ntawm ntab tho txawv yog qhov yooj yim thiab ruaj khov kev ruaj ntseg ntawm machining zoo, kev ua haujlwm yooj yim, thiab kev tsim khoom siab. Txawm li cas los xij, qhov kev ua yuam kev ntawm lub qhov qub tsis tuaj yeem raug kho, yog li qhov tseeb ntawm lub qhov yuav tsum tau ua kom ntseeg tau hauv cov txheej txheem dhau los.
5. Cov yam ntxwv ntawm kev tho txawv
Ib ntug tho txawv nrog lub tho txawv cutter muaj cov yam ntxwv hauv qab no:
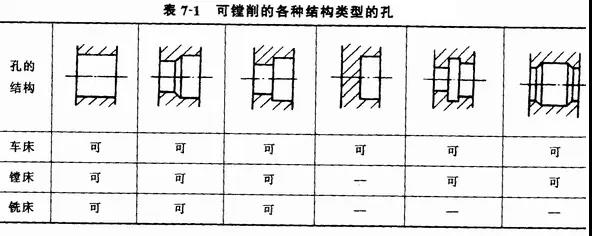
(1) Kev tho txawv muaj zog yoog raws. Kev tho txawv tuaj yeem nqa tawm ntawm lub hauv paus ntawm drilling, casting, thiab forging qhov. Qhov ntau yam ntawm qhov ua tau zoo ntawm qhov siab ntev thiab qhov roughness qhov tseem ceeb yog qhov dav; Tsuas yog cov qhov nrog me me thiab tob diameters, qhov ntawm ntau txoj kab uas hla thiab cov qauv tsim yuav luag yuav luag, raws li qhia hauv Table 7-1.
(2) Kev tho txawv tuaj yeem kho qhov yuam kev ntawm qhov qub, tab sis vim qhov kev txwv ntawm txoj kab uas hla ntawm qhov tho txawv los ntawm qhov aperture, nws qhov rigidity feem ntau tsis zoo, thiab nws yooj yim rau khoov thiab vibration. Yog li ntawd, kev tswj cov tho txawv zoo (tshwj xeeb tshaj yog rau lub qhov slender) tsis yooj yim li reaming.
(3) Cov khoom tsim ntawm tho txawv yog tsawg. Vim hais tias tho txawv yuav tsum tau ntau lub cuab yeej hla nrog me me txiav qhov tob thiab pub tus nqi kom txo tau qhov khoov deformation ntawm lub cuab yeej, thiab radial txoj hauj lwm ntawm cov cuab yeej tho txawv ntawm lub cuab yeej yuav tsum tau kho thaum tho qhov ntawm tho txawv thiab milling tshuab, kev ua haujlwm. yog complex thiab siv sij hawm.
(4) Kev tho txawv yog dav siv rau lub qhov machining ntawm ntau qhov chaw hauv ib thooj thiab me me batch ntau lawm. Hauv kev tsim khoom loj, cov pwm tho txawv yuav tsum tau ua rau tho qhov qhov ntawm cov hlua khi thiab cov thawv.
5, rub qhov
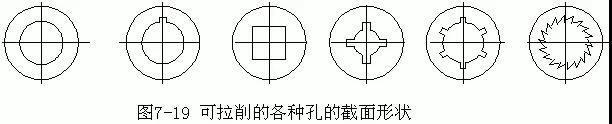
Pulling qhov yog ib txoj kev zoo precision machining. Ntxiv nrog rau kev tig lub voj voog, nws tseem tuaj yeem tig los ntawm qhov thiab cov hauv paus ntsiab lus ntawm ntau cov duab sib dhos, raws li pom hauv daim duab 7-19. Qhov ntsuas qhov ntev uas tuaj yeem ua tiav los ntawm broaching ncig qhov yog IT9 ~ IT7, thiab tus nqi nto roughness yog Ra1.6 ~ 0.4 μ M.
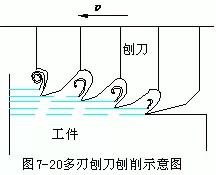
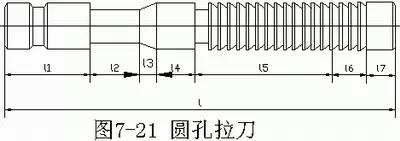
1. Broaching tuaj yeem pom raws li kev txiav ntawm ntau lub phiaj xwm txheej txheem ntawm qhov siab, raws li pom hauv daim duab 7-20. Cov qauv ntawm lub qhov puag ncig lub qhov broach yog pom hauv daim duab 7-21, thiab cov haujlwm ntawm nws ntau yam yog raws li hauv qab no:
Qhov kov yog qhov chaw uas lub tshuab dhos riam clamps lub tshuab dhos riam.
Lub caj dab txoj kab uas hla yog qhov tsawg tshaj plaws, thiab thaum txiav quab yuam loj heev, nws feem ntau tawg ntawm no, ua kom yooj yim rau vuam thiab kho.
Hloov lub khob hliav qab coj cov broach mus rau hauv lub qhov uas yog machined.
Cov thawj coj ua kom muaj kev hloov pauv ntawm lub workpiece mus rau qhov txiav, thiab tseem tuaj yeem tshawb xyuas seb lub aperture ua ntej rub me me dhau los kom tsis txhob muaj kev puas tsuaj los ntawm kev thauj khoom ntau dhau ntawm thawj cov hniav txiav.
Cov ntu txiav suav nrog cov hniav txiav ntxhib thiab cov hniav zoo nkauj, uas ua haujlwm tseem ceeb hauv kev txiav.
Lub calibration ib feem yog calibration hniav, uas yog siv los kho lub aperture thiab polish lub qhov phab ntsa. Thaum txoj kab uas hla ntawm txoj kab txiav hniav txo qis tom qab sib tsoo, thawj ob peb cov hniav calibration yog hauv av rau hauv cov hniav sib lawv liag.
Cov lus qhia nram qab no tiv thaiv cov khoom ua haujlwm los ntawm sagging, khawb lub tshuab ua haujlwm, thiab ua rau cov hniav puas tsuaj thaum txiav tawm ntawm lub workpiece.
Lub tshuab dhos kab rov tav tau pom hauv daim duab 7-22. Lub txaj yog nruab nrog lub hydraulic tsav roj lub tog raj kheej, thiab txoj cai kawg ntawm lub piston pas nrig yog nruab nrog ib txoj hlua txuas ntxiv thiab ib rab riam los txhawb nqa thiab tuav lub rub. Ua ntej pib ua hauj lwm, lub broach yog txhawb nqa ntawm cov menyuam thiab tus Tsov tus tw ntawm lub broach, thiab lub workpiece yog ntxig los ntawm sab laug kawg ntawm lub broach. Thaum lub cuab yeej txav lub cuab yeej nyob rau hauv txoj kab ncaj nraim mus rau sab laug, lub workpiece raug nias tawm tsam "kev txhawb nqa", thiab lub cuab yeej tuaj yeem ua tiav cov txheej txheem txiav. Txoj kev txav ntawm cov cuab yeej txiav yog cov lus tsa tseem ceeb, thiab cov lus tsa suab tau ua tiav los ntawm kev nce ntawm txhua tus hniav ntawm cov cuab yeej txiav.


(1) Kev sib tsoo lub voj voog yog qhia hauv daim duab 7-23. Lub aperture ntawm lub qhov feem ntau yog 8-125 hli, thiab qhov ntev mus rau txoj kab uas hla ntawm lub qhov feem ntau tsis tshaj 5. Qhov tseeb ua ntej machining feem ntau tsis tas yuav tsum tau ua ntej rub, thiab tuaj yeem rub tom qab drilling los yog ntxhib tho txawv. Yog hais tias lub ntsej muag kawg ntawm lub workpiece tsis yog perpendicular mus rau lub axis ntawm lub qhov, ces muab lub ntsej muag kawg tiv thaiv lub spherical washer ntawm lub tshuab dhos. Nyob rau hauv qhov kev txiav txim ntawm lub txiav quab yuam, lub workpiece thiab spherical ntxhua khaub ncaws tig me ntsis ua ke, kom lub axis ntawm lub qhov yuav raug kho kom haum raws li cov kev taw qhia ntawm lub cutter axis, uas yuav tiv thaiv tau lub cutter los ntawm tawg.
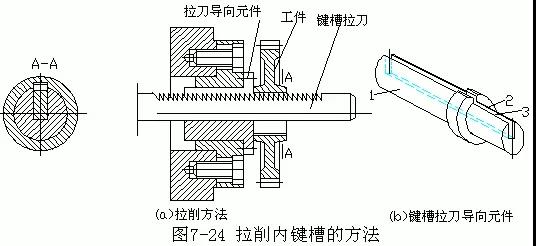
(2) Broaching sab hauv keyway yog qhia nyob rau hauv daim duab 7-24a. Qhov tseem ceeb ruber yog tiaj nrog cov hniav sab saud. Qhov tseeb txoj hauj lwm ntawm lub workpiece thiab cov cuab yeej txiav yog ua kom ntseeg tau los ntawm cov lus qhia. Lub tog raj kheej 1 ntawm cov lus qhia rau lub broach (Daim duab 7-24b) yog muab tso rau hauv lub qhov kawg ntawm lub broach, lub tog raj kheej 2 yog siv los tso lub workpiece, thiab zawj 3 yog siv los tso lub broach.
2. Cov yam ntxwv ntawm cov txheej txheem Broaching
(1) Thaum lub sij hawm broaching, cov cuab yeej txiav ua haujlwm nrog ntau cov hniav ib txhij, ua tiav cov khoom ntxhib thiab zoo hauv ib qho hlab ntsha tawg, ua rau muaj txiaj ntsig zoo.
(2) Lub broach yog ib lub cuab tam loj nrog cov hniav calibration rau calibration thiab polishing; Lub tshuab broaching siv lub tshuab hydraulic, nrog kev sib kis tau yooj yim, tsis tshua muaj kev txiav ceev (=2-8m / min), nyias txiav thickness, thiab tsis muaj nti tsub zuj zuj, yog li broaching tuaj yeem ua tau zoo.
(3) Kev tsim cov broaches yog qhov nyuaj thiab kim, thiab ib qho broach tsuas yog tsim rau ib qhov loj ntawm lub qhov lossis qhov tseem ceeb. Yog li ntawd, broaching feem ntau yog siv rau kev tsim khoom loj lossis kev tsim khoom loj ntawm cov khoom lag luam.
(4) Broaching tsis tuaj yeem ua cov kauj ruam qhov thiab qhov muag qhov muag. Vim yog cov yam ntxwv ua haujlwm ntawm lub tshuab broaching, nws tsis tsim nyog ua broaching ntawm lub qhov ntawm qee qhov chaw, xws li lub qhov ntawm lub thawv lub cev.
6, Sib tsoo qhov
Kev sib tsoo yog ib qho ntawm cov txheej txheem machining precision rau qhov, nrog rau qhov ua tau zoo ntawm qhov siab siab ntawm IT8 ~ IT6 thiab nto roughness qhov tseem ceeb ntawm Ra0.8 ~ 0.4 μ M.
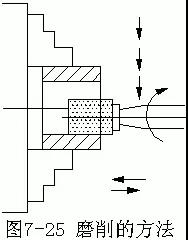
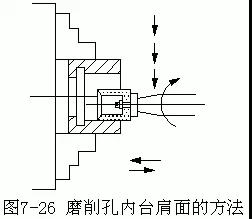
Kev sib tsoo qhov tuaj yeem ua rau ntawm lub tshuab cylindrical sab hauv lossis ib lub tshuab cylindrical universal, raws li qhia hauv daim duab 7-25. Kev siv lub log sib tsoo nrog lub puab tsaig concave ntawm qhov kawg tuaj yeem zom lub qhov thiab lub xub pwg nyom hauv lub qhov hauv ib qho clamping, raws li qhia hauv daim duab 7.26.
Piv rau kev sib tsoo lub voj voog sab nrauv, kev sib tsoo qhov muaj qhov tsis zoo hauv qab no:
(1) Tus nqi roughness ntawm qhov sib tsoo feem ntau yog me ntsis loj dua li ntawm lub voj voog sib tsoo, vim tias feem ntau siv sab hauv lub voj voog sib tsoo lub taub hau muaj qhov ceev feem ntau tsis tshaj 20000r / min, thiab txoj kab uas hla ntawm lub log sib tsoo me me, ua nws nyuaj rau nws qhov nrawm nrawm kom ncav cuag 35-50m / s ntawm kev sib tsoo sab nraud.
(2) Kev tswj kev sib tsoo raug tsis yooj yim li kev sib tsoo cylindrical. Vim tias qhov chaw sib txuas ntawm lub log sib tsoo thiab lub tshuab ua haujlwm yog qhov loj, lub sijhawm cua sov yog siab, cov cua txias tsis zoo, thiab cov khoom ua haujlwm yog kub nyhiab; Tshwj xeeb tshaj yog thaum lub sib tsoo log ncej yog slender thiab tsis zoo rigidity, nws yog feem ntau bending deformation thiab ua rau sab hauv conical yuam kev. Yog li ntawd, nws yog ib qho tsim nyog los txo qhov sib tsoo qhov tob thiab nce tus naj npawb ntawm polishing strokes.
(3) Tsawg tsim tau. Vim tias txoj kab uas hla ntawm lub log sib tsoo me me, nws hnav sai sai; Ntxiv mus, lub coolant tsis yooj yim los ntxuav tawm cov chips, thiab cov sib tsoo log yog nquag mus clogging, yuav tsum tau kho ntau zaus los yog hloov mus rau lub sij hawm pab ntxiv. Tsis tas li ntawd, qhov txo qis hauv kev sib tsoo qhov tob thiab qhov nce hauv polishing zaus yuav inevitably cuam tshuam rau kev tsim khoom. Yog li ntawd, qhov sib tsoo feem ntau yog siv rau precision machining ntawm high-precision qhov uas tsis haum los yog tsis tuaj yeem tho txawv, reaming, thiab broaching, nrog rau qhov hardened qhov.
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同, 由于最初是使用金刚石作镗刀, 所以又称鸍忚閎料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔, 其加工的经济精帀度丼, IT ib 0.4 ~ 0. 05m ua.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和的立方氮化硼侷合成金和的立方氮化硼侈帺粖侈化硼侜为粖了。达到高精度与较小的表面粗糙度值, 减少切削变形对加工质量的影响, 采用回转精度高, 刚度大的金刚镗床, 并选择切削速度较高(切钢万) {{m 8} 1 min} 2{为1{ {25}}0m/min; 切铝合金为300m/min), 加工余量较小(约0.2 ~ 0.3mm), 进给量较小 (0.03 ~ 0.08mm/r), 崷进给量较小 (0.03 ~ 0.08mm/r), 崷进给量较小精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻度盘的刀谆上。 5, 刀杆4上有精密的小螺距螺纹, 刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.因刀杆4用键9导向, 因此刀杆只能作直线移动, 从而实现微调, 最后将夹紧螺钉锁紧.这种微调镗刀的刻.0.0 hli
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法。度高, 珩磨后尺寸公差等级为IT7 ~ IT6, 表面粗糙度值为Ra0.2 ~ 0.05μm.
珩磨的应用范围很广, 可加工铸铁件, 淬硬和不淬硬的钢件以的及青铜筠等, 但不姡宜金属.珩磨加工的孔径为Φ5 ~ Φ500mm, 也可加工L/D >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种炮筒的及各种炮筒的及各种炮筒的及各种炮筒。
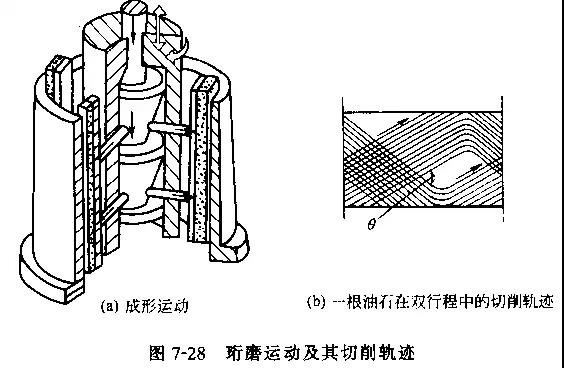
Honing yog qhov qis-ceev loj-qhov chaw sib tsoo txheej txheem, uas yog qhov pib zoo ib yam li txoj cai sib tsoo. Cov cuab yeej sib tsoo siv rau honing yog lub taub hau honing tsim los ntawm ntau lub pob zeb zoo-grained roj. Thaum lub sij hawm honing, cov roj pob zeb ntawm lub honing lub taub hau muaj peb hom kev txav: rotational motion, reciprocating linear motion, and radial motion in pressed, as displayed in Figure 7-28a. Kev sib hloov thiab kev sib hloov txoj kab sib txuas yog qhov kev txav tseem ceeb ntawm honing, thiab kev sib xyaw ua ke ntawm ob qho kev txav no ua rau cov kev txiav ntawm cov khoom abrasive nyob rau sab hauv ntawm lub qhov ntawm lub pob zeb los tsim kev sib tshuam thiab tsis rov ua qauv, raws li qhia hauv daim duab {{ 4}}b. Radial siab motion yog qhov pub mov ntawm oilstones, thiab ntau dua qhov kev thov siab, qhov ntau dua tus nqi pub.
Thaum lub sij hawm honing, qhov chaw sib cuag ntawm oilstone thiab lub qhov phab ntsa yog loj, thiab muaj ntau abrasive hais koom rau hauv kev txiav. Yog li ntawd, txiav quab yuam siv rau txhua qhov abrasive yog qhov me me (qhov ntsug ntawm cov khoom abrasive tsuas yog 1/50 ~ 1/100 ntawm kev sib tsoo), qhov txiav ceev ntawm honing yog tsawg (feem ntau hauv qab 100m / min, tsuas yog 1/30 ~ 1/100 ntawm kev sib tsoo zoo tib yam), thiab ntau npaum li cas ntawm coolant yog siv thaum lub sij hawm honing txheej txheem. Yog li ntawd, muaj tsawg tshav kub generated thaum lub sij hawm honing txheej txheem, thiab qhov saum npoo ntawm lub qhov yog tsis yooj yim hlawv, Ntxiv mus, cov txheej txheem deformation yog tsis tshua muaj nyias, tso cai rau siab precision, zoo zoo, thiab nto zoo kom tiav los ntawm machining. lub qhov.
Txhawm rau kom ntseeg tau tias muaj kev sib cuag ntawm cov roj zeb thiab qhov chaw ntawm lub qhov, thiab tshem tawm cov nyiaj me me thiab tsis sib xws, lub taub hau honing muaj ib qho me me ntawm cov ntab txheeb ze rau lub workpiece. Lub taub hau honing txuas nrog lub tshuab cuab yeej ntxaiv hauv qhov ntab, yog li honing tsis tuaj yeem kho qhov tseeb ntawm txoj hauj lwm thiab qhov ncaj ntawm lub qhov. Txoj hauj lwm raug thiab ncaj ntawm lub qhov yuav tsum tau lav nyob rau hauv cov txheej txheem ua ntej honing.
3. Sib tsoo
Kev sib tsoo kuj yog ib txoj hauv kev uas feem ntau siv rau lub qhov, uas yuav tsum tau nqa tawm tom qab precision tho txawv, pob khawm lossis sib tsoo. Tom qab sib tsoo, qhov ntsuas qhov ntev ntawm lub qhov tuaj yeem nce mus rau IT6 ~ IT5, thiab tus nqi ntawm qhov roughness yog Ra0.1 ~ 0.008 μ m. Lub roundness thiab cylindricity ntawm lub qhov kuj nce raws li.
Cov khoom siv sib tsoo, cov khoom sib tsoo, thiab cov nyiaj sib tsoo siv rau kev sib tsoo qhov zoo ib yam li cov khoom siv rau kev sib tsoo cov voj voog.
Txoj kev sib tsoo rau lub tes tsho lub qhov yog qhia hauv daim duab 7-29. Cov cuab yeej sib tsoo hauv daim duab yog ib qho kev sib tsoo uas tuaj yeem kho tau, suav nrog lub nplhaib nruab nrab thiab lub tes tsho sib tsoo. Twist cov txiv ntoo ntawm ob qho kawg los kho txoj kab uas hla hauv ib qho kev sib txawv. Cov grooves thiab notches ntawm lub tes tsho sib tsoo yog tsim los kom sib npaug qhib lossis cog lus thaum hloov kho, thiab tuaj yeem khaws cov abrasive.
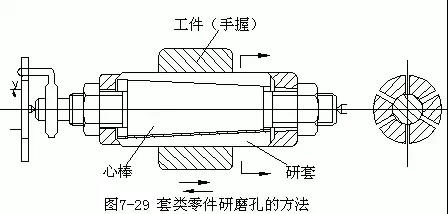
Tsau sib tsoo rods feem ntau yog siv rau ib daim ntau lawm. Lub grooved sib tsoo pas nrig (raws li qhia hauv daim duab 7-30a) ua kom yooj yim rau kev khaws cov khoom sib tsoo rau kev sib tsoo; Smooth sib tsoo pas nrig (raws li qhia hauv daim duab 7-30b) feem ntau yog siv rau kev sib tsoo.
Ua ntej sib tsoo, muab tso rau ntawm qhov chaw ua haujlwm, teeb tsa qhov sib tsoo ntawm lub tshuab dhos, siv tus neeg sawv cev sib tsoo, kho lub cheeb ntawm qhov sib tsoo kom muab qhov tsim nyog rau lub workpiece, thiab tom qab ntawd pib nrog kev sib tsoo. Thaum sib tsoo, tus pas nrig sib tsoo tig thiab lub workpiece tuav rov qab los ntawm tes.

Thaum sib tsoo qhov loj hauv lub plhaub lossis lub tog raj kheej, lawv tuaj yeem ua tiav ntawm lub tshuab drilling lossis hloov cov khoom siv yooj yim. Kev sib tsoo pas nrig tig thiab txav axially ib txhij, tab sis nws yuav tsum tau ntab txuas nrog lub tshuab spindle. Txwv tsis pub, thaum lub axis ntawm kev sib tsoo pas nrig deviates los ntawm lub axis ntawm lub qhov, nws yuav ua rau ib tug tsis zoo ntawm lub qhov.
Yim dov puab qhov
Qhov tseeb nias ntawm cov khoom ua tiav los ntawm dov yog me me, thiab nws tso siab rau tus kheej qhov chaw ntawm machining nto rau kev ua, uas tuaj yeem txo qhov roughness ntawm qhov chaw thiab txhim kho qhov tseeb qhov tseeb. Txawm li cas los xij, qhov sib txawv ntawm cov khoom yuav tsis zoo dua. Yog li ntawd, qhov tseeb ntawm cov khoom ua tiav los ntawm dov feem ntau yog nyob ntawm qhov tseeb ntawm kev ua ntej (tig) thiab nto roughness ua ntej dov. Rolling processing yog nti dawb ua tsis muaj qhov tshwm sim cua sov. Qhov loj me me yog qhov tsim loj, thiab qhov loj me yog qhov yooj yim los tswj. Cov txheej txheej ntawm dov qhov chaw tsim cov seem compressive kev nyuaj siab thiab txias hardening, uas tuaj yeem txhim kho lub zog qaug zog ntawm cov khoom thiab ua kom cov khoom ua tau zoo. Tab sis cov cuab yeej dov yuav tsum tau ua.
Qhov saum npoo zoo ntawm dov ua haujlwm muaj cov teebmeem hauv qab no rau kev ua haujlwm ntawm lub workpiece:
① Qhov cuam tshuam rau kev hnav tsis kam. Qhov saum npoo roughness muaj qhov cuam tshuam tseem ceeb rau thawj zaug hnav ntawm kev sib txhuam, tab sis nws tsis yog qhov me dua qhov roughness, qhov hnav-tiv taus ntau dua. Raws li qee qhov kev ua haujlwm, ib txwm muaj qhov zoo tshaj plaws parameter tus nqi ntawm qhov chaw ntawm kev sib txhuam, uas yog kwv yees li 0.32-1.25, μ M.
② Qhov cuam tshuam rau lub zog qaug zog. Nyob rau hauv qhov kev txiav txim ntawm alternating loads, lub unevenness thiab tsis xws luag nyob rau saum npoo ntawm lub workpiece tuaj yeem yooj yim ua rau muaj kev ntxhov siab thiab qaug zog tawg, ua rau qaug zog tsis ua haujlwm. Rau qee qhov tseem ceeb uas dais alternating loads, xws li kev sib tshuam ntawm lub crankshaft crankshaft thiab phau ntawv journal, tiav machining yuav tsum tau nqa tawm kom txo tau deg roughness thiab txhim kho qaug zog.
③ Qhov cuam tshuam rau corrosion kuj. Lub rougher nto ntawm lub workpiece, qhov yooj yim dua nws yog mus sau corrosive tshuaj; Qhov tob hauv hav, qhov muaj zog infiltration thiab corrosion. Yog li ntawd, txo tus nqi roughness ntawm qhov chaw tuaj yeem txhim kho lawv cov kev ua haujlwm corrosion.
④ Qhov cuam tshuam rau cov khoom haum. Rough haum qhov chaw tuaj yeem ua rau kom haum haum, hloov cov khoom haum, txo qhov haum qhov tseeb thiab nruj, thiab cuam tshuam rau qhov smoothness thiab kev ntseeg siab ntawm kev ua haujlwm tom qab hnav cov khoom haum. Yog li ntawd, rau qhov chaw nrog cov kev xav tau sib xws, qhov me me ntawm qhov roughness parameter tus nqi yuav tsum raug txwv.
Rolling assisted machining thev naus laus zis yog hom tshiab ntawm machining thev naus laus zis uas tau maj mam tsim nrog kev txhim kho ntawm cov khoom siv tshuab. Cov txheej txheem txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej txheej, uas muaj qhov zoo ntawm qhov tsis tshua muaj siab elasticity, tsis muaj kev sib txhuam, ntxiv txo qhov roughness Ra tus nqi, txhim kho qhov tawv tawv, thiab nce qhov hnav tsis kam. Yog li ntawd, nws tau nyiam ntau thiab ntau dua thiab nyiam los ntawm cov neeg ua haujlwm.
Rau kev ua cov thev naus laus zis tshiab, cov kws tshaj lij muaj kev txhawj xeeb ntau ntxiv txog qhov ua tau zoo tshaj plaws uas cov ntaub ntawv tuaj yeem ua tiav los ntawm cov thev naus laus zis no, tab sis tsis muaj kev koom tes me ntsis hauv kev xaiv cov txheej txheem thiab lawv cov kev cuam tshuam rau kev ua haujlwm zoo. Hauv kev siv tshuab deg dov machining, kev xaiv ntawm machining tsis xws li spindle ceev, axial pub, machining zaus, zoo li qub siab, thiab lubrication ncaj qha txiav txim siab qhov kawg ntawm lub xeev.


